Abstrakt:Termoelektrisk kylningsteknik har blivit oumbärlig för termisk hantering inom mikroelektronik, optisk kommunikation och medicinsk utrustning. Ändå bestäms prestandataket för alla TEC-moduler i slutändan av dess material. Den här artikeln undersöker varförExtruderade termoelektriska materialhar dykt upp som ett överlägset alternativ till konventionella zonsmältande göt, med fokus på deras täta strukturerade mikrostruktur, förbättrade mekaniska styrka och den kritiska förmågan att stödja spåntjocklekar ner till 0,2 mm. Genom jämförande analys av tillverkningsprocesser, mekaniska egenskapersdata och applikationsfallstudier, demonstrerar diskussionen hur extruderingsteknik överbryggar den långvariga avvägningen mellan termoelektrisk effektivitet och mekanisk robusthet.
- Vad skiljer extruderade termoelektriska material från zonsmältningsalternativ?
- Hur skapar extruderingsprocessen en tät strukturerad struktur?
- Varför mekaniska egenskaper bestämmer minimistorleken på en TEC-modul
- 0,2 mm-tröskeln: Möjliggör ultratunn spåntillverkning
- Tillämpningar som kräver extruderade termoelektriska material
- Från göt till modul: Tillverkningskapacitet och kvalitetskontroll
- Vanliga frågor
Vad skiljer extruderade termoelektriska material från zonsmältningsalternativ?
Valet mellan extrudering och zonsmältning är inte bara en fråga om produktionspreferens. Det bestämmer hela nedströms tillverkningsarbetsflödet för termoelektriska kylare - från hur göt skivas till wafers, till hur tunna dessa wafers kan slipas, till hur många som överlever tärningsstadiet utan att spricka.
Zonsmältning har länge varit riktmärket för att producera högrena Bi₂Te₃-baserade enkristaller. Den riktade stelningsprocessen riktar in korn längs tillväxtaxeln, vilket ger utmärkt bärarrörlighet. Men just denna anpassning skapar en strukturell sårbarhet. Bi₂Te₃-kristaller klyver lätt längs basplanet, vilket innebär att materialet under skärning, uttunning och montering är benäget att flisas och delamineras - särskilt när måltjockleken faller under 0,5 mm.
Extruderingsbearbetning tar en fundamentalt annorlunda väg. Utgående från mekaniskt legerade eller förpressade pulver tvingas materialet genom en form vid förhöjd temperatur, vilket utsätter det för kraftig plastisk deformation. Denna deformation formar inte bara materialet; den återuppbygger den interna kornarkitekturen. Resultatet är en tät, finkornig kropp med en kontrollerad kristallografisk textur - en som behåller de anisotropa transportfördelarna med Bi₂Te₃ samtidigt som den dramatiskt förbättrar den mekaniska integriteten.
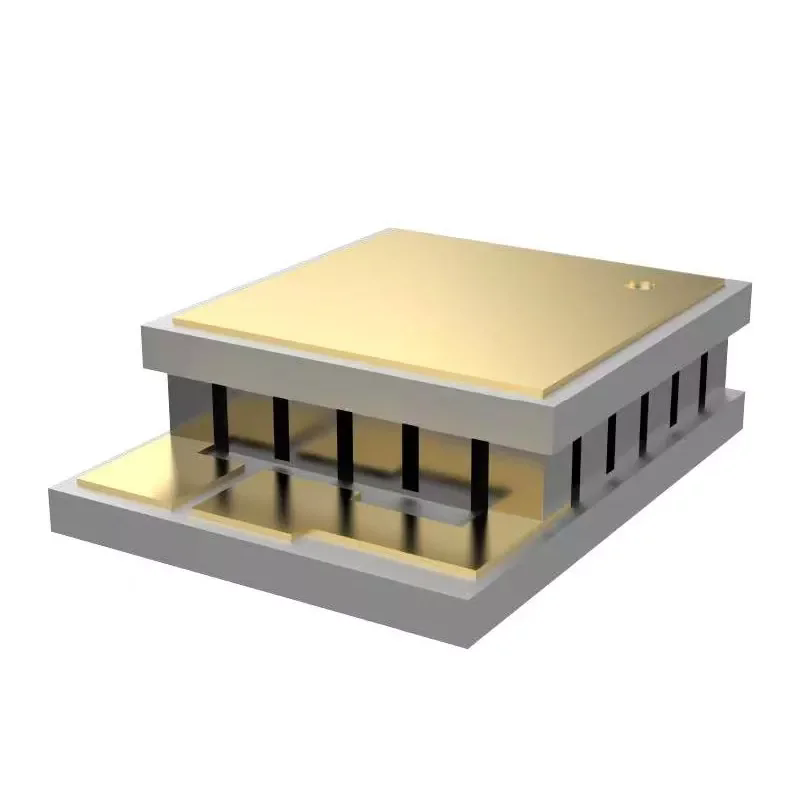
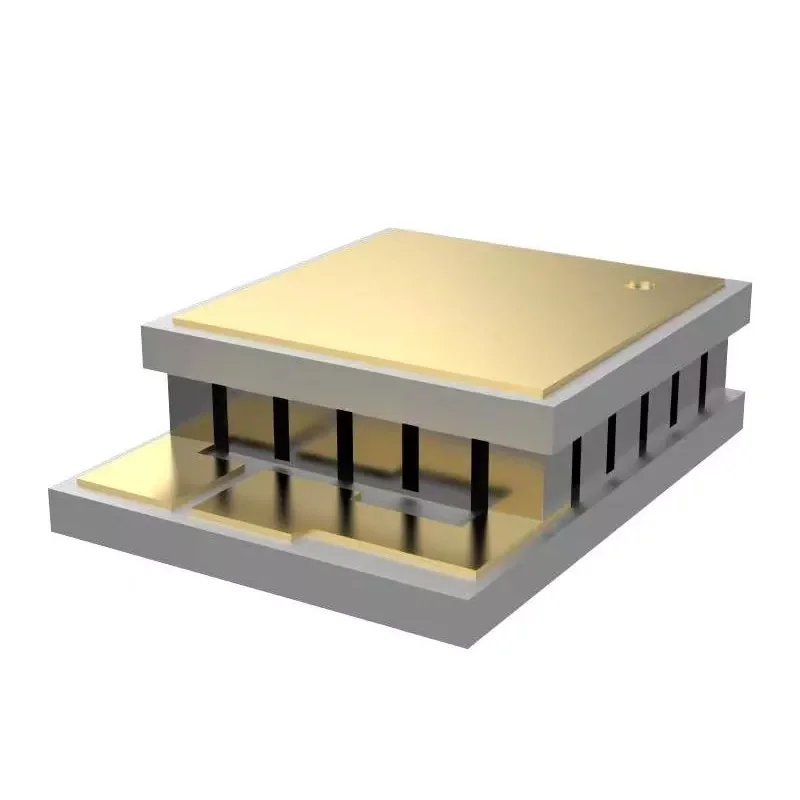
Den praktiska konsekvensen är betydande. Där zonsmälta göt kan ge acceptabel prestanda i standard-TEC-moduler med benhöjder på 1,0–1,5 mm, öppnar extruderingsframställda material dörren till modularkitekturer som tidigare var opraktiska: mikro-TEC med benhöjder på 0,2 mm, flerstegskaskader som kräver exakta dimensions- och fotokonsistens över alla tunnfilmslösningar. enheter.
Hur skapar extruderingsprocessen en tät strukturerad struktur?
Att förstå den mikrostrukturella omvandlingen under extrudering är viktigt för att förstå varför dessa material beter sig annorlunda i nedströms bearbetning. Mekanismen är förankrad i dynamisk omkristallisering - en process där korn kärnor och växer på nytt medan materialet fortfarande genomgår deformation.
Kornförfining genom plastisk deformation
Under varmextrudering utsätts arbetsstycket för en intensiv skjuvpåkänning när det passerar genom formen. Denna töjningsenergi driver dynamisk omkristallisering och ersätter den ursprungliga grovkorniga strukturen med ett raffinerat, likaxligt eller något långsträckt kornnätverk. Forskning på p-typ Bi₂Te3-baserade föreningar tillverkade via varmsträngsprutning har visat att strängsprutningshastigheten direkt styr balansen mellan omkristallisation och korntillväxt. Vid en kontrollerad hastighet på 1,0 mm/min kan medelkornstorlekar så fina som 1,53 μm uppnås, åtföljd av en hög densitet av lågvinkla korngränser.
Dessa lågvinkelgränser är kritiska. Till skillnad från högvinklade gränser, som sprider laddningsbärare och försämrar elektrisk ledningsförmåga, bevarar lågvinkla gränser bärarens rörlighet medan de fortfarande bidrar till fononspridning - och därigenom undertrycker gittrets värmeledningsförmåga. Denna dubbla funktion är det som gör det möjligt för extruderade material att bibehålla termoelektrisk prestanda som är konkurrenskraftig med zonsmälta motsvarigheter samtidigt som de får betydande mekanisk styrka.
Texturkontroll och anisotropihantering
Bi₂Te₃ är ett skiktat material och dess termoelektriska egenskaper är starkt anisotropa. Riktningen i planet (vinkelrät mot c-axeln) uppvisar mycket högre bärarrörlighet än tvärplansriktningen. Extrusionsbearbetning utnyttjar denna anisotropi genom att rikta in c-axeln företrädesvis längs extruderingsriktningen, vilket skapar en så kallad fibertextur.
Graden av textur kvantifieras av orienteringsfaktorn F, som sträcker sig från 0 (slumpmässigt) till 1 (perfekt justerad). Genom noggrann kontroll av extruderingstemperatur och hastighet har F-värden på 0,28–0,41 uppnåtts i material av p-typ. För Bi₂Te₃ av n-typ har inriktning av strängsprutningsriktningen med den initiala texturen i planet visat sig vara minst dubblerad av texturgraden, vilket ger rumstemperaturbärarrörligheter på 263 cm²V⁻¹s⁻¹ och effektfaktorer som närmar sig 47,3 μKcm⁻²¹.
Jämförelse av interna strukturer
| Jämförelseobjekt | Extruderade Bi₂Te₃-Sb₂Te₃-material | Traditionella zonsmältningsmaterial |
|---|---|---|
| Inre struktur | Tät strukturerad struktur | Riktad kristallstruktur |
| Mekanisk bearbetning | Högre motstånd under kapning och gallring | Mer känslig för klyvningsrelaterade defekter |
| Tillverkning av tunn spån | Stöder 0,2 mm tunna TEC-komponenter | Svårare för ultratunn bearbetning |
| Materialkonsistens | Kontrollerad strukturlikhet | Beroende på kristalltillväxtförhållanden |
| Ansökningar | Micro TEC, flerstegs TEC, precisionskylning | Konventionella TEC-applikationer |
Varför mekaniska egenskaper bestämmer minimistorleken på en TEC-modul
I termoelektrisk kylkonstruktion styr ett enkelt förhållande hur liten en modul kan bli: den minsta benhöjden begränsas av materialets mekaniska styrka. Ett termoelektriskt ben som är för tunt för sin tvärsnittsarea kommer att spricka under lödning, tärning eller termisk cykling. Detta är inte ett teoretiskt problem – det är den primära flaskhalsen i TEC-miniatyrisering.
Extruderingsprocessen adresserar direkt denna begränsning. Genom att förfina kornstorleken och införa dislokationer med hög densitet, höjer extrudering avsevärt både tryck- och skjuvhållfastheten jämfört med zonsmält material.
N-Type och P-Type Mechanical Property Profiler
| Mekanisk egendom | Material av N-typ | Material av P-typ |
|---|---|---|
| Kompressionsstyrka (MPa) | 54.0 | 66.0 |
| Skjuvhållfasthet (MPa) | 16.0 | 21.0 |
| Youngs modul (GPa) | 47.0 | 42.0 |
| Poissons förhållande | 0.30 | 0.30 |
Dessa värden representerar en avsevärd marginal över vad som vanligtvis krävs för tunnchipsbehandling. För sammanhanget har varmsträngsprutade p-typ Bi₂Te₃-baserade föreningar rapporterats med tryckhållfastheter som når 189–226 MPa och böjhållfastheter på 126–139 MPa beroende på extruderingsförhållanden. Dessa förbättrade egenskaper är det som gör det möjligt att skära mikropartiklar med dimensioner så små som 100 × 100 × 200 μm³ utan brott.
Termisk cykling tillförlitlighet
Mekanisk styrka styr också långsiktig tillförlitlighet under termisk cykling. När en TEC-modul fungerar upplever de termoelektriska benen upprepade uppvärmnings- och kylcykler. Korngränser fungerar som svaga punkter där mikrosprickor kan bilda kärnor och fortplanta sig. Den finkorniga, tätt bundna strukturen som produceras genom extrudering fördelar termiska spänningar mer enhetligt än den klyvningsbenägna kristallstrukturen av zonsmält material, vilket förbättrar motståndet mot cyklisk utmattning.
0,2 mm-tröskeln: Möjliggör ultratunn spåntillverkning
Möjligheten att bearbeta termoelektriskt material till 0,2 mm tjocklek är inte bara en nyfikenhet på tillverkningen – det är den möjliggörande tekniken bakom en ny generation av kompakta kylanordningar. Vid denna tjocklek har ett termoelektriskt ben ett höjd-till-breddförhållande som närmar sig 1:1 för typiska elementgeometrier, vilket betyder att den strukturella belastningen under monteringen övervägande är kompressiv snarare än böjning.
Tre faktorer gör extrudering till den möjliggörande processen för denna tjockleksregim.
Minskad klyvningskänslighet
Zonsmält Bi₂Te3 klyver lätt längs basplanet. När en wafer förtunnas under cirka 0,5 mm kan även mindre hanteringspåkänningar initiera klyvsprickor som fortplantar sig över hela elementet. Extruderingsprocessen stör denna klyvningsbana genom att införa felorienterade korn och lågvinkla gränser som avleder sprickutbredning. Resultatet är ett material som kan tolerera mekanisk missbruk av tärning, plocka-och-placering och lödning utan katastrofala brott.
Kontrollerad textur för konsekvent tärning
I multi-element TEC-moduler måste varje ben ha nästan identiska elektriska och termiska egenskaper. Om texturorienteringen varierar från element till element, blir modulens kylprestanda oförutsägbar. Extrudering producerar göt med enhetlig textur längs sin längd, vilket säkerställer att element som skärs från olika positioner inom samma göt uppvisar konsekventa egenskaper. Denna konsistens är särskilt viktig i flerstegs TEC-konfigurationer, där hundratals element måste fungera i termisk balans.
Kompatibilitet med bearbetningsutrustning
Den mekaniska hållfastheten hos extruderat material påverkar också valet av utrustning efteråt. Eftersom materialet motstår flisning, kan tillverkare använda högre matningshastigheter under wafering och tärning, vilket minskar bearbetningstiden och kostnaden. På samma sätt kan automatiserade pick-and-place-system hantera tunnare element med lägre risk för brott, vilket möjliggör monteringslinjer med högre genomströmning.
Tillämpningar som kräver extruderade termoelektriska material
De tekniska fördelarna med extrudering översätts till påtagliga fördelar inom flera applikationsområden där tunna, pålitliga termoelektriska element är väsentliga.
Optisk kommunikation och laserdiodkylning
Optiska transceivrar och laserdioder är extremt temperaturkänsliga. Våglängdsdrift, minskad uteffekt och accelererad försämring beror alla på otillräcklig termisk kontroll. I 5G optiska moduler, till exempel, måste termoelektriska kylare hålla laserchipstemperaturer inom snäva toleranser samtidigt som de passar in i förpackningar som mäts i millimeter.
Den 0,2 mm tunna spånkapaciteten stöder direkt detta krav. Varmextruderade Bi₂Te₃-baserade termoelektriska material har validerats i optiska modultillämpningar, vilket visar effektiv temperaturkontroll med fotonchips med potential för integration i kommunikations-, laser- och infraröda system. Materialets höga tryckhållfasthet säkerställer att de termoelektriska benen överlever de lödnings- och monteringsprocesser som används vid tillverkning av transceiver, där värmeexpansionsfel överensstämmer med att svagare material kan spricka.
Flerstegs TEC-strukturer
Flerstegs termoelektriska kylare staplar flera lager av termoelektriska element för att uppnå temperaturskillnader som ett enda steg inte kan nå. Varje ytterligare steg ökar värmepumpningskapaciteten och den uppnåbara ΔT, men introducerar också nya mekaniska utmaningar. Elementen i högre stadier måste vara tunnare och de måste bibehålla prestandakonsistens med element i lägre stadier.
Extruderingsteknik har använts specifikt för att tillverka termoelektriska ben för solid state-flerstegskylare som arbetar vid temperaturer ner till cirka 140 K. De mekaniska egenskaperna hos extruderat material - särskilt dess motståndskraft mot brott under montering av tätt packade flerskiktsstrukturer - är det som gör dessa kaskadkonstruktioner tillverkningsbara.
Medicinsk och laboratorietemperaturkontroll
Termoelektriska kylare används ofta i medicinska kylsystem, laboratorieinstrument och forskningsutrustning där exakt temperaturreglering är avgörande. Tillämpningarna sträcker sig från att bibehålla reagensstabilitet i diagnostiska enheter till att kontrollera provtemperaturen i analytiska instrument.
I dessa inställningar måste det termoelektriska materialet leverera både termisk prestanda och långsiktig tillförlitlighet. Extruderade Bi₂Te₃-Sb₂Te₃-material erbjuder den nödvändiga kombinationen: termoelektrisk prestanda nära rumstemperatur jämförbar med zonsmält material, tillsammans med mekanisk hållbarhet som säkerställer stabil drift över tusentals termiska cykler.
Industriell och halvledarvärmehantering
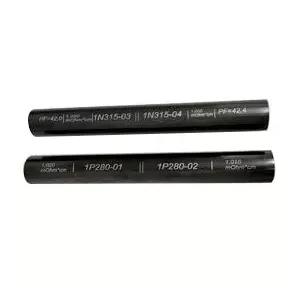
Extruderade göt med stor diameter — tillgängliga i diametrar upp till 35 mm och längder på 120 mm eller 240 mm — tjänar industriell TEC-produktion där större kylelement krävs. Tillämpningar inkluderar lokaliserad termisk hantering i halvledarutrustning, elektroniska kylsystem och industriella temperaturkontrollanordningar. Skalbarheten av extruderingsbearbetning tillåter tillverkare att producera göt i volymer som skulle vara opraktiska med enkristalltillväxtmetoder.
Från göt till modul: Tillverkningskapacitet och kvalitetskontroll
Att producera extruderade termoelektriska material kräver en integrerad tillverkningsmetod som spänner över materialberedning, extruderingsbearbetning, elementtillverkning och modulmontering. Varje steg måste kontrolleras för att bibehålla de mikrostrukturella egenskaperna som ger extruderade material deras prestandafördelar.
Materialberedning och extrudering
Processen börjar med framställning av Bi2Te3-Sb2Te3 fasta lösningskompositioner, med noggrann kontroll av stökiometri och dopningsnivåer för att uppnå önskad bärartyp och koncentration. Det framställda materialet konsolideras sedan och extruderas under kontrollerade temperatur- och töjningshastighetsförhållanden. Extruderingsparametrar - temperatur, hastighet och reduktionsförhållande - bestämmer kornstorlek, texturintensitet och defektdensitet, som alla påverkar termoelektriska och mekaniska egenskaper.
Elementbearbetning och montering
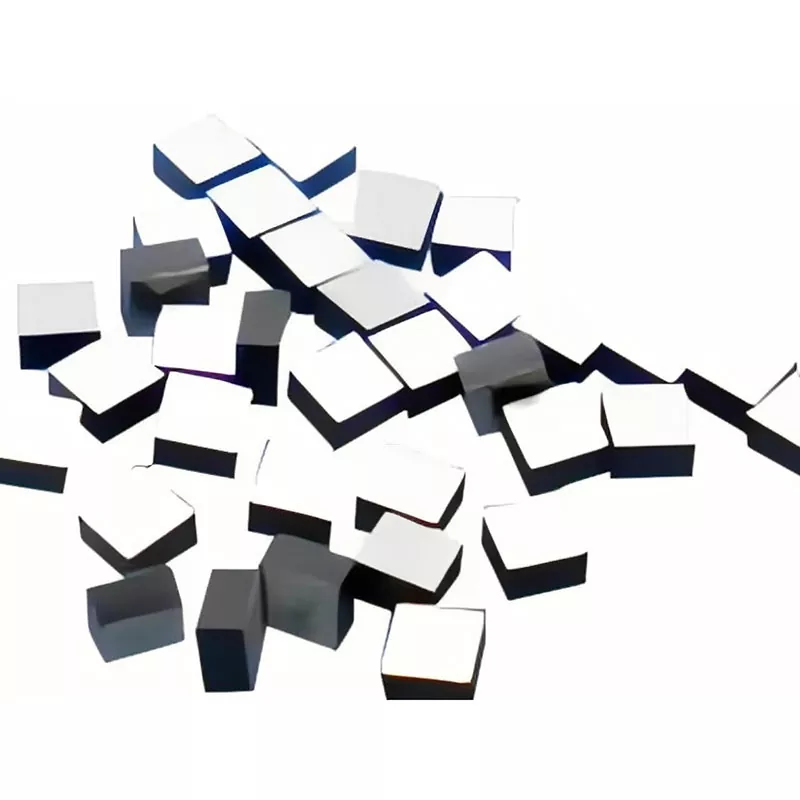
Efter extrudering bearbetas götet till termoelektriska element genom wafering, tärning och ytbehandling. Den förbättrade mekaniska styrkan hos extruderat material tillåter aggressiv gallring till 0,2 mm och exakt tärning med högt utbyte. Elementen metalliseras sedan, löds och sätts ihop till moduler. Kvalitetsverifiering inkluderar dimensionsinspektion, mätning av elektriska egenskaper och testning av termisk prestanda.
Tillverkningsutrustning
En komplett produktionslinje för extruderade termoelektriska material och moduler inkluderar:
- Tenndoppningsugn: För lödning av elementändar
- Vibrationssvängformmaskin: För exakt elementpositionering
- Svetsmaskin: För elektrisk sammankoppling
- Ugn: För härdning och värmebehandling
- Utmatningsmaskin: För limapplicering
- Automatisk tätningsmaskin: För modulinkapsling
- Skärmaskin: För oblat och tärning
- Stelningsmaskin: För lödfogsbildning
- Utrustning för återflödeslödning: För högtillförlitlig lödning
- Helautomatisk tryckmaskin: För metalliseringsmönster
Vanliga frågor
Vilken är den främsta fördelen med extrudering framför zonsmältning för termoelektriska material?
Extrudering ger en tät, finkornig texturerad struktur som ger mekanisk styrka överlägsen zonsmälta enkristaller. Denna styrkafördel möjliggör bearbetning till tunnare dimensioner – ner till 0,2 mm – utan brott under skärning, gallring eller montering, samtidigt som termoelektrisk prestanda bibehålls konkurrenskraftig med zonsmält material.
Kan extruderade termoelektriska material matcha enkristallernas termoelektriska prestanda?
Ja. Genom kontrollerad texturorientering och kornförfining uppnår extruderade Bi₂Te₃-baserade material bärarrörlighet och kraftfaktorer jämförbara med zonsmälta prover. Den finkorniga strukturen introducerar också ytterligare fononspridning som kan sänka gittrets värmeledningsförmåga, vilket potentiellt förbättrar den övergripande meriter.
Vilka spåntjocklekar kan på ett tillförlitligt sätt produceras av extruderade göt?
Extruderade Bi₂Te₃-Sb₂Te₃-material stödjer termoelektriska spåntillverkning ner till 0,2 mm tjocklek. Denna förmåga möjliggörs av materialets tryckhållfasthet (54–66 MPa) och skjuvhållfasthet (16–21 MPa), som ger tillräcklig strukturell integritet för ultratunn bearbetning och automatiserad montering.
Är extruderade material lämpliga för flerstegs TEC-konfigurationer?
Absolut. Flerstegs TEC kräver konsekvent prestanda över många element och mekanisk hållbarhet under stapling. Den enhetliga strukturen och den höga mekaniska hållfastheten hos extruderade material gör dem väl lämpade för dessa applikationer, och extruderingsteknik har använts specifikt för att tillverka ben för flerstegskylare som arbetar vid temperaturer ner till ~140 K.
Vilka götdimensioner finns tillgängliga för extruderade termoelektriska material?
Standard extruderade götdimensioner inkluderar längder på 120 mm och 240 mm, med diametrar på 25 mm, 30 mm och 35 mm. Dessa dimensioner stödjer både produktion av mikro-TEC-element och större industriella kylkomponenter.
Är du redo att utforska hur extruderade termoelektriska material kan förbättra ditt TEC-tillverkningsutbyte och möjliggöra tunnare enhetsarkitekturer?
Kontakta oss